Прямая треугольная призма (SCT) FC, VFC, MC

Отображение 1–12 из 32Сортировка: самые недавние

Часто задаваемые вопросы

Что такое галтовка?
Галтовка — это механическая обработка деталей в специальной машине вместе с галтовочными телами, водой и при необходимости компаундами. В процессе вибрации или вращения наполнитель взаимодействует с поверхностью изделий, удаляет заусенцы, сглаживает кромки, шлифует и полирует детали.
Какие задачи можно решать с помощью галтовки?
С помощью галтовки удаляют заусенцы, окалину, загрязнения и следы обработки, сглаживают острые кромки, улучшают шероховатость и внешний вид поверхности. Также галтовка подходит для финишной полировки, подготовки деталей к дальнейшей обработке и одновременной обработки большого количества изделий.
Какие наполнители используют для галтовки металлов?
Для галтовки металлов используют керамические, пластиковые, фарфоровые и металлические наполнители, а также грануляты. Выбор зависит от материала детали, формы изделия и нужного результата: керамика подходит для активной шлифовки, пластик — для более деликатной обработки, фарфор и нержавеющие наполнители часто применяют для финишных операций и полировки.
Какие компаунды использовать, чтобы добиться блеска?
Для получения блеска компаунд подбирают под материал изделия и тип наполнителя. На сайте указано, что компаунды в сочетании с подходящими наполнителями помогают добиться зеркального блеска и высокой чистоты поверхности. Для цветных и нержавеющих металлов подходит ALN 60: он работает с керамическими, пластиковыми, фарфоровыми и нержавеющими наполнителями и применяется для придания поверхности блеска. Для черных и нержавеющих металлов при шлифовке/полировке используется ALN 50.
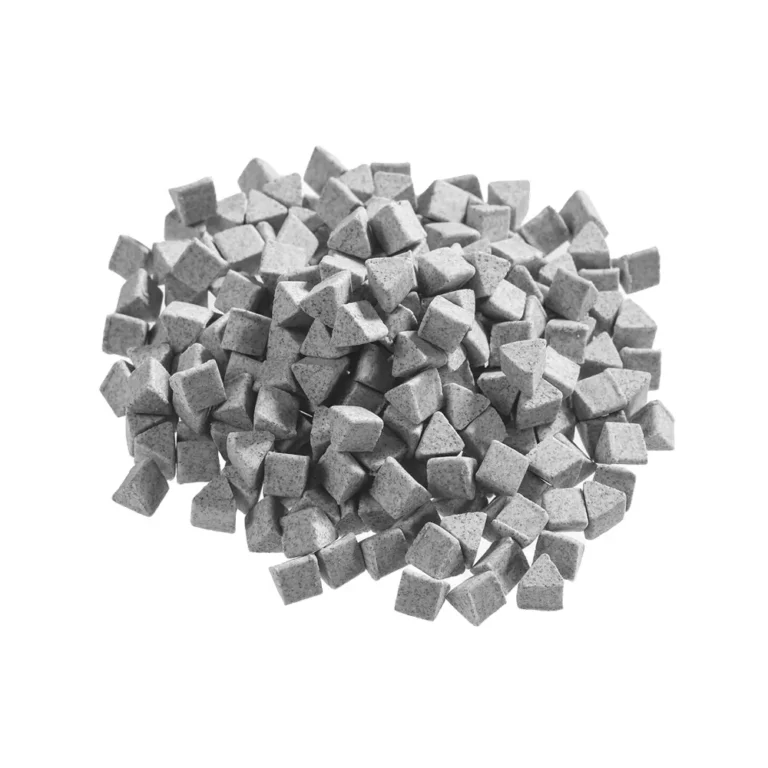
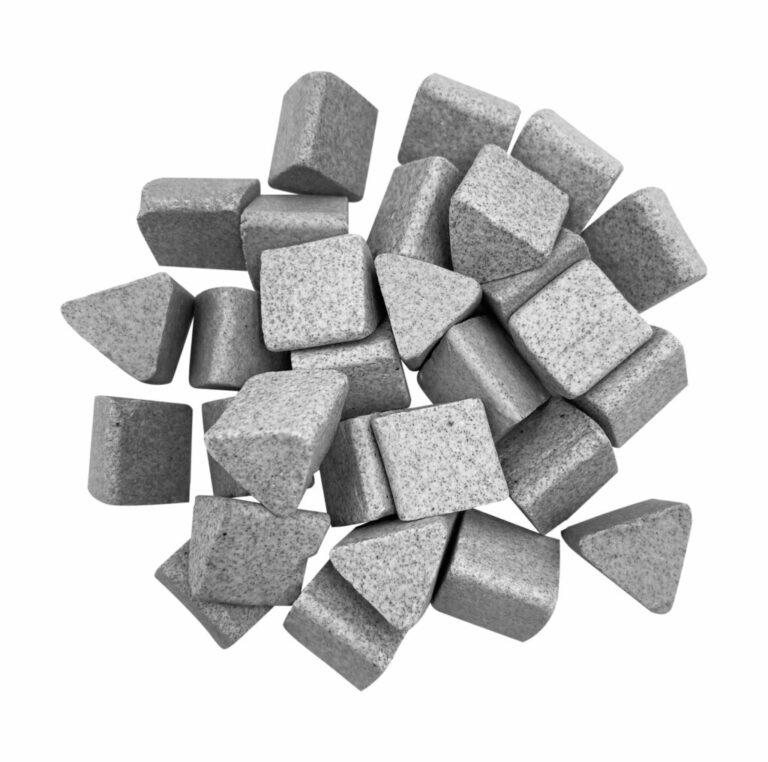
Прямая треугольная призма (SCT): Особенности и Применение

Форма и Материал

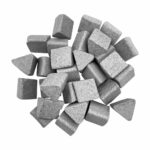
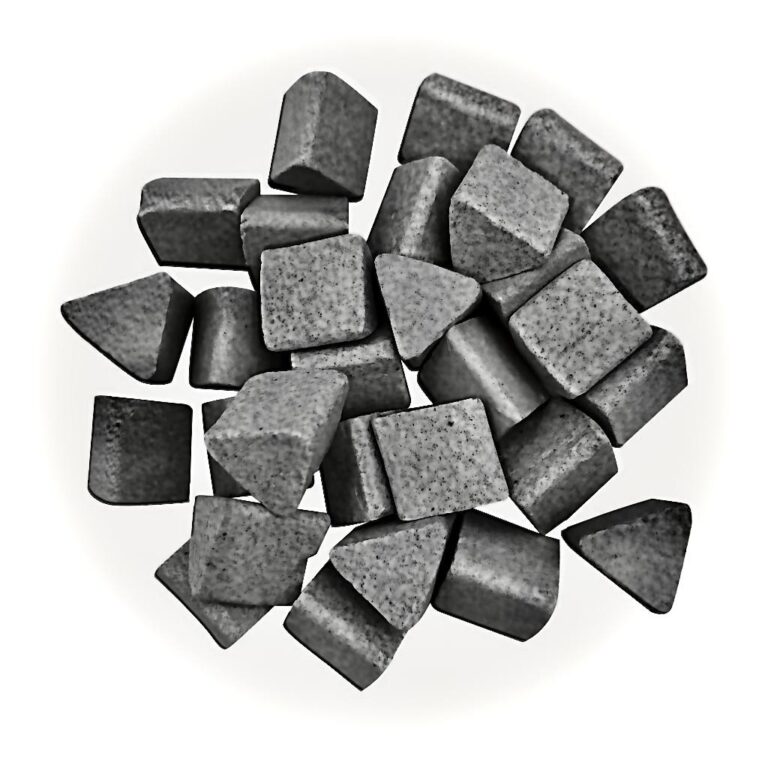
Прямая треугольная призма (SCT) представляет собой галтовочный наполнитель с прямоугольными гранями и острой вершиной. Она изготавливается из керамических материалов (FC, VFC, MC), каждый из которых обладает определёнными свойствами:

  • FC (Fine Ceramic): Твердая и жёсткая, хорошо справляется с крупными дефектами.
  • VFC (Very Fine Ceramic): Высокой твёрдости и низкой пористости, рекомендован для высокоэффективной финишной обработки.
  • MC (Micro Ceramic): Средняя жёсткость, рекомендуется для комбинированных работ, сочетающих первичную обработку и финишную полировку.

Применение

Прямая треугольная призма (SCT) широко используется в галтовочных установках двух типов:

  1. Виброгалтовки круглого типа: Постоянное вращательное движение барабанов создаёт условия для постоянного контакта деталей с наполнителями, что эффективно устраняет мелкие дефекты, ржавчину и заусенцы.
  2. Виброгалтовки лоткового типа: Колебательные движения лотка позволяют заполнить пространство между деталями и произвести качественную внутреннюю и внешнюю обработку.

Прямая треугольная призма незаменима для обработки деталей из различных материалов:

  • Черные металлы (сталь, чугун);
  • Цветные металлы (алюминий, латунь, бронза);
  • Легированные сплавы (титан, никель).

Преимущества использования керамической прямой призмы

  1. Высокая продуктивность: Прямоугольные грани обеспечивают равномерное покрытие и равномерное распределение сил, гарантируя полное покрытие поверхности.
  2. Глубокий охват деталей: Острые вершины способствуют качественному удалению грязи и заусенцев из малодоступных областей.
  3. Отсутствие ущерба готовым изделиям: Качественно подобранные размеры позволяют избежать деформации деталей и сохранить точную геометрию.
  4. Устойчивость к высоким температурам: Материал керамики сохраняет свою структуру и свойства даже при длительной работе.
  5. Минимизация износа деталей: Керамическое покрытие устойчиво к повреждению поверхностей, делая процесс безопасным для большинства деталей.

Норма загрузки в виброгалтовки

Рекомендуемая норма загрузки напрямую связана с объёмом барабана и характером обрабатываемых деталей. Обычно соблюдаются следующие пропорции:

  • Мелкие детали: около 30% объёма заполнено деталями, остальное пространство занимает наполнитель.
  • Средние детали: примерно 40% объема занимают детали, оставшаяся часть заполняется наполнителем.
  • Крупные детали: желательно загрузить детали не более чем на 50%, остальное — наполнитель.

Количество добавляемой жидкости (смазочно-охлаждающего раствора) должно составлять порядка 10% от объёма наполнителя.

Соблюдение указанных норм обеспечит эффективный процесс галтовки и сохранит рабочие характеристики оборудования.