Главная страница » Галтовочные наполнители » Металлические наполнители
Металлические наполнители
Показаны все (8)Сортировка: самые недавние
Часто задаваемые вопросы
Шарики из нержавеющей стали для галтовки: подробный обзор
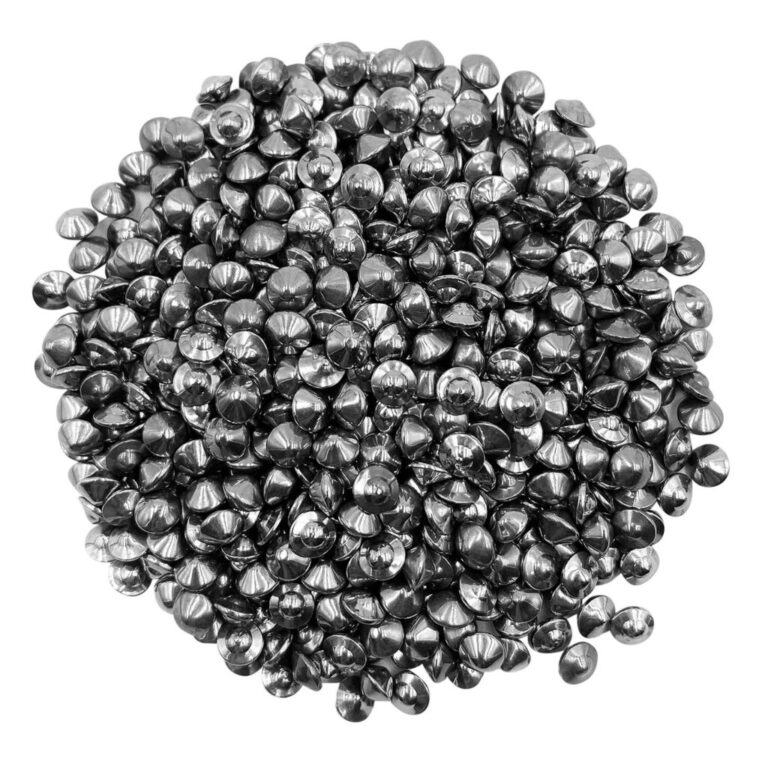
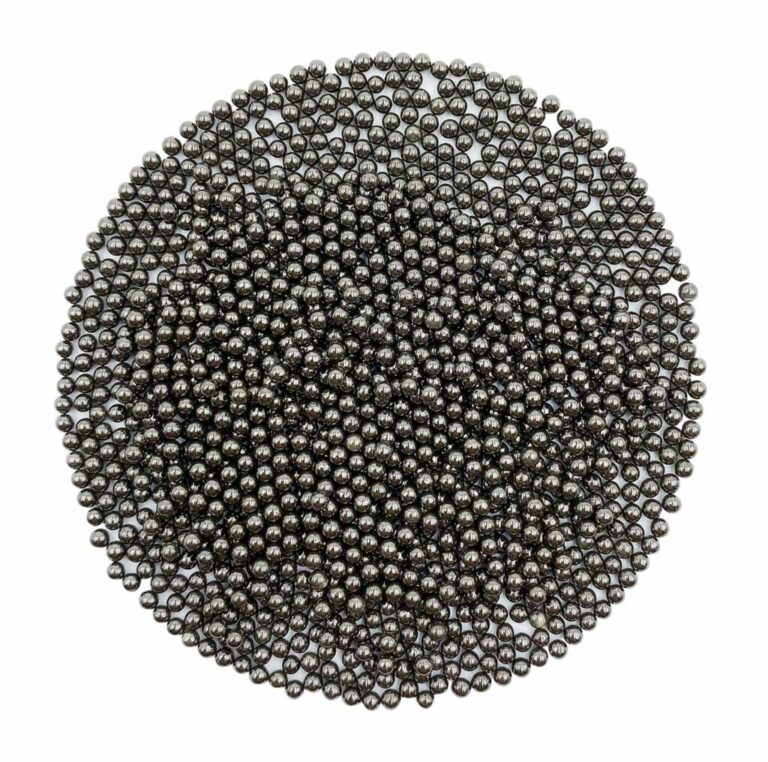
Шарики из нержавеющей стали — это ключевой расходный материал для виброгалтовочных, барабанных и центробежных установок, применяемый для финишной обработки, полировки, удаления заусенцев и очистки деталей. Их эффективность обусловлена физико-химическими свойствами стали, формой и массой шариков, что позволяет добиваться высокой чистоты и однородности поверхности.
Сравнение марок нержавеющей стали для шариков
Выбор марки стали определяет стойкость к коррозии, твёрдость и область применения шариков.
| Марка стали | Аналог (ГОСТ) | Ключевые свойства | Область применения |
|---|---|---|---|
| AISI 304 (08Х18Н10) | 08Х18Н10 | Универсальная аустенитная сталь. Отличная коррозионная стойкость, хорошая пластичность, немагнитна в отожжённом состоянии. Самый распространённый вариант. | Общепромышленное применение, медицина, пищевая промышленность, обработка цветных и чёрных металлов. |
| AISI 316 (10Х17Н13М2) | 10Х17Н13М2 | Улучшенная версия 304 за счёт добавления молибдена. Максимальная стойкость к кислотам, хлоридам (морская вода), точечной коррозии. | Химическая промышленность, судостроение, медицина (импланты), работа в агрессивных средах. |
| AISI 430 (12Х17) | 12Х17 | Ферритная сталь. Более дешёвая, магнитная. Хорошая стойкость к атмосферной коррозии, но уступает аустенитным сталям по прочности и пластичности. | Обработка деталей с невысокими требованиями к чистоте, декоративные покрытия, где допустимо небольшое намагничивание. |
| AISI 420С | — | Мартенситная сталь с высоким содержанием углерода. После закалки обладает высокой твёрдостью и износостойкостью. Умеренная коррозионная стойкость. | Обработка твёрдых сплавов, инструментальной стали, где требуется агрессивное воздействие для съёма материала. |
Преимущества использования стальных шариков
- Долговечность и износостойкость. В отличие от керамических или пластиковых наполнителей, стальные шарики практически не истираются в процессе работы, что обеспечивает низкий расход и длительный срок службы.
- Высокая чистота обработки. Гладкая поверхность шариков не царапает детали (при правильном подборе компаунда), а их масса обеспечивает эффективное сглаживание микронеровностей.
- Химическая инертность. Нержавеющая сталь не вступает в реакцию с большинством технологических жидкостей и компаундов, не загрязняя обрабатываемые поверхности продуктами коррозии.
- Универсальность. Подходят для обработки широкого спектра материалов: нержавеющая сталь, титан, алюминий, медь, латунь, бронза, пластик и стекло.
- Эффективность. Благодаря высокой плотности стали (около 7.8 г/см³), шарики обладают значительной массой при малом размере. Это позволяет передавать большую кинетическую энергию деталям в процессе вибрации или вращения.
Технология обработки деталей
Процесс галтовки с использованием стальных шариков требует соблюдения определённого алгоритма для достижения наилучшего результата:
- Подготовка. Детали очищаются от крупной стружки и грубых заусенцев. Шарики подбираются по диаметру в зависимости от размера деталей и геометрии (обычно диаметр шарика в 3–5 раз меньше размера самой мелкой детали).
- Загрузка. В рабочую камеру машины загружаются детали и шарики. Для предотвращения «слипания» деталей и равномерной обработки рекомендуется загружать камеру на 60–80% от её объёма.
- Добавление компаунда. В рабочую среду добавляется технологическая жидкость или паста (компаунд). Она выполняет роль смазки, предотвращает перегрев, способствует удалению шлама и может содержать полирующие частицы.
- Процесс обработки. Запускается цикл вибрации или вращения. В процессе работы шарики хаотично перемещаются, обкатывая поверхность деталей. Это приводит к пластической деформации микронеровностей (сглаживание) или к микрорезанию (при использовании абразивных компаундов).
- Контроль. Время цикла варьируется от 30 минут до нескольких часов в зависимости от задачи. Необходимо периодически проверять качество поверхности.
- Финишная очистка. По завершении цикла детали отделяются от шариков (с помощью сита) и тщательно промываются для удаления остатков компаунда.
Нормы загрузки
Оптимальное соотношение объёма наполнителя (шариков) к объёму деталей — критически важный параметр:
- Стандартное соотношение: от 2:1 до 5:1 (шариков должно быть в 2–5 раз больше по объёму, чем деталей).
- Для удаления заусенцев: рекомендуется использовать большее количество шариков (ближе к соотношению 5:1), чтобы обеспечить плотный контакт и эффективное снятие кромки.
- Для полировки: можно использовать меньшее количество шариков (ближе к 2:1), чтобы детали имели больше свободного пространства для «переваливания» и получения зеркального блеска.
Превышение загрузки (более 80% объёма) снижает эффективность вибрации и может привести к повреждению деталей из-за чрезмерного давления.
Керамические наполнители
Пластиковые наполнители
Фарфоровые наполнители
Металлические наполнители
Компаунды
Галтовочные наполнители по ТУ РФ
Грануляты
Виброгалтовочные машины круглого типа без сепарации
Виброгалтовочные машины круглого типа с сепарацией
Виброгалтовочные машины лоткового типа
Роторные галтовочные машины
Сушильные машины